вторник, 11 января 2022 г.

11.01.2022

                                            группа: 403

 Предмет: Основы технологии сварки и сварочное оборудование.

Тема урока: Сварные швы: классификация (по виду сварного соединения, геометрическому очертанию шва, по положению в пространстве, по протяженности, по условиям работы), характеристики. 


Сварочные швы и соединения разделяются по их протяженности. По этому признаку шов бывает сплошным и прерывистым. При выполнении прерывистого шва в нем предусмотрены определенные интервалы, имеющие постоянный размер. Сварные швы прерывистого характера бывают различными. Они так же, как непрерывные, могут быть односторонними и двусторонними.

Такая градация отражается на обозначении шва в чертежах. При этом вводится такое понятие, как шаг шва.

Форма поверхности

Виды сварных швов разделяются по форме, которая имеет их наружная поверхность.

Каждый вид имеет свои преимущества. Играет роль, какую нагрузку выдерживает сварной шов. Когда предстоят статические нагрузки, то целесообразно применять выпуклый шов. Он имеет несколько слоев, что ведет к дополнительному расходу электродов и удорожанию сварочного процесса.

Если предстоит сварка тонких металлических листов, то лучше применять вогнутую форму. Если сварное изделие при эксплуатации будет подвергаться динамическим нагрузкам, то следует выполнять плоские швы или вогнутой формы. Такой выбор объясняется тем, что не будет большого перепада между поверхностями шва и основного материала.

В зависимости от условий эксплуатации типы сварных швов разделяются на рабочие и нерабочие. Рабочим предстоит выдерживать значительные нагрузки, что заставляет предъявлять к ним повышенные требования. Нерабочие просто осуществляют функцию соединения. Однако, если предполагается их использование при не совсем благоприятных погодных условиях, то необходим тщательный контроль за отсутствием трещин и внутренних пустот.

Когда предстоит сварка тонких металлических листов, то лучше выполнять ее ниточным швом. При наплавочном способе больше подойдет уширенный вариант.

Количество слоев

Виды швов в сварке зависят от количества выполняемых слоев. Однослойные швы выполняются за один проход, а многослойные являются многопроходными. Многослойный вариант используют для соединений, имеющих определенную конфигурацию.

Выполнение многопроходного шва является более сложным. Каждый новый слой следует накладывать быстро, пока не остыл предыдущий. К тому же надо успеть убрать шлак, образовавшийся ранее. На механические характеристики многослойного шва оказывает положительное действие то, что при наложении последующего шва, в предыдущем происходит отжиг.

Соединения

Сварные соединения разделяются на различные виды.
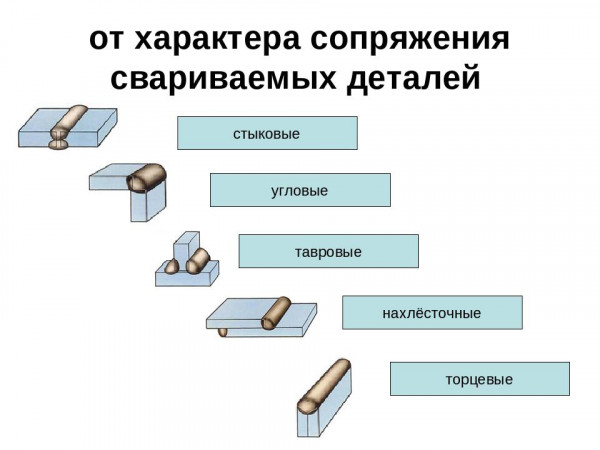


Виды сварных соединений:

1.      Стыковые. Детали располагаются в одной и той же плоскости.

2.      Угловые. Детали, подлежащие соединению, располагают под необходимым углом. Наиболее распространенным является прямой угол.

3.      Тавровые. Торец одной детали располагают перпендикулярно или под небольшим углом по отношению к основной поверхности второй детали.

4.      Нахлесточные. Положение деталей в пространстве - параллельное. При этом одна деталь частично налегает на другую.

5.      Торцевые. Воедино сваривают два торца элементов.

Сварной стыковой шов применяется для сварки трубопроводов, различных труб и металлических листов. Сварке подлежат торцовые поверхности. Сварка встык требует проведение подготовительных работ, которые заключаются в тщательной подгонке торцевых поверхностей друг к другу. Для обеспечения точности может применяться предварительный подварочный шов. Сварку встык можно осуществлять как на весу, так и на подкладке - стальной или медной. При стыковых соединениях возможны различные виды скосов кромок или сварка без них.

К преимуществам такого способа относится уменьшенный расход вспомогательного материала, в частности, электродов. Одинаковая толщина элементов не является обязательным требованием. Но при этом электрод следует направлять к более толстой детали. Это обеспечит ее более сильный нагрев, а тонкую деталь убережет от прожогов.

Угловые швы находят применение для соединения частей различных емкостей и резервуаров. Для получения качественного углового соединения рекомендуется установка деталей "лодочкой".

Сварной шов тавровый применяют при сварке несущих конструкций. Поверхности деталей требуют тщательной подготовки. Такой вид сварки относится к наиболее прочным. Достоинством таврового соединения является то, что его можно применять в труднодоступных местах. Такой вид сварного шва помогает выдерживать повышенные нагрузки.

Соединение нахлесточным способом находит применение при необходимости сварки металлических листов толщиной не более 12 мм. Необходимостью является отсутствие зазоров между поверхностями деталей. Плотность прилегания необходима для качественного соединения. Выполнение нахлесточного соединения не является сложным и может осуществляться сварщиками, имеющими невысокий разряд.

При нахлесточном способе два шва находятся на расстоянии друг от друга. Это придает соединению дополнительную прочность. Если при эксплуатации возможны нагрузки на излом, то применять его не стоит.
Торцевые виды сварочных соединений предусматривают сварку торцов деталей. Таким способом возможно соединение деталей любой толщины. К достоинству относится минимальная деформация свариваемых элементов.

Положение электрода во время сварочного процесса

Наклон электрода зависит от видов сварных соединений и швов. Угол наклона влияет на скорость разогрева металла. При дуговой сварке для того, чтобы зажглась дуга, электрод следует держать перпендикулярно. Затем необходимо осуществлять небольшой наклон. Сварочный шов получится более качественным, если сварку проводить короткой дугой.

Применять сварку способом "углом вперед" имеет смысл, когда процесс осуществляется в труднодоступных местах. Однако, способ не лишен недостатков. Процессу сварки будет мешать жидкий шлак, находящийся все время впереди. Сварная дуга может или совсем погаснуть, или начать "блуждать". Качество шва может быть значительно снижено, если появятся пропущенные участки.

Способ "углом назад" находит применение в угловом варианте и при соединении стыков. При сварке под прямым углом электрод держат перпендикулярно поверхности. Это позволяет контролировать жидкий шлак и следить за тем, чтобы он перемещался вслед за сварочной ванной. На качество шва это будет оказывать благоприятное воздействие. Если шлак окажется перед электродом, то это можно исправить, перейдя на некоторое время на способ "назад углом".

Движения электрода

Виды сварочных швов и способы их нанесения, в частности, зависят от того, каким способом перемещается электрод. Траекторию его движения может выбрать сам сварщик в зависимости от толщины элементов и типов сварных соединений.

Если электрод перемещается вдоль шва, то получается тонкий валик. Такой нитевидный шов можно использовать как первый слой при многоходовом способе.

Когда электрод совершает поперечные колебания, то соединение становится более прочным. Колебательные движения обеспечивают хороший прогрев корня шва и его кромок. Амплитуда колебания позволяет получить шов заданного размера. Характер движения электрода при этом - возвратно-поступательный. Конец электрода может описывать разные фигуры - "лестницы", "треугольники", "елочки", "полумесяц", "петлю".

Выбор зависит от типов сварочных соединений. Например, для стыковых и угловых швов будет уместен "полумесяц", а "петля" обеспечит соединение тонких листов металла.


Изучить:  1. Виды сварных швов разделяются по форме.

                  2. Виды швов в сварке зависят от количества выполняемых слоев.

                  3.  Зависимость наклона электрода от видов сварных соединений и швов.

11.01.2022

                                            группа: 403

 Предмет: Основы технологии сварки и сварочное оборудование.

Тема урока: Сварные швы: классификация (по виду сварного соединения, геометрическому очертанию шва, по положению в пространстве, по протяженности, по условиям работы), характеристики. 


Сварка представляет собой способ соединения деталей в неразъемную конструкцию. При этом остается след - сварной шов. Он выглядит по-разному в зависимости от многих факторов - материала деталей, способа сварки, примененного оборудования. Соединение деталей, осуществленное сваркой, называется сварочное соединение. Несмотря на то, что сварные соединения и швы относятся к одному производственному процессу, не следует смешивать эти понятия. Соединение - это неразъемная конструкция из двух металлических деталей, а сварочный шов - это след, оставленный после соединения.


К шву и соединению предъявляются конкретные требования, закрепленные в нормативных документах. Сварщик и руководитель сварочных работ обязаны иметь четкое представление, что такое сварной шов, как он должен выглядеть и каким требованиям удовлетворять.

Элементы конструкции шва

Конструктивные элементы сварного шва определены ГОСТом 2601. Нормативные документы дают определение, что такое сварочный шов, его геометрические параметры, перечисляют имеющиеся типы сварочных швов.


Классификация сварочных швов

Имеются многочисленные типы и виды сварных соединений и сварных швов. Это вызвало потребность в их четкой классификации. Она разработана в зависимости от многих факторов. Классификация учитывает технологические особенности швов, их пространственное положение, размеры. Достоинством такого дифференцирования является применение обозначений на каждый тип сварного шва.

Существует много различных позиций, по которым имеется классификация, включающая существующие виды сварки и типы сварных соединений.

Положение шва в пространстве

Немаловажную роль играет расположение шва в пространстве.

Нижнее положение является самым выигрышным. Шов при этом получается прочным и надежным. При верхнем, который иначе называют потолочном, положении, сварщику приходится принимать неестественную позу. Долго сохранять ее весьма трудно. А ведь одним из условий получения качественного шва является непрерывность процесса.

Для повышения точности следует использовать короткую дугу, а ширину шва делать не превышающей диаметр электрода. Для выполнения потолочного шва требуется не только получение профильного образования, но и приобретение практических навыков при более благоприятных условиях.

При выполнении швов во всех положениях существует проблема стекания вниз расплавленного металла. Нижнее положение при этом является самым выигрышном. Потолочное и нижнее положения относятся к горизонтальным. Стекание металла, являющееся чрезмерным, уменьшают, снизив температуру нагрева. Это можно сделать, увеличив скорость передвижения электрода, или регулярно прерывать дугу, давая возможность остыть металлу.

Вертикальный шов часто встречается в конструкциях, но самым простым вариантом не является. Если шов расположен вертикально, то вниз устремляться будет не сварочная ванна целиком, а только отдельные капельки. Если сварка осуществляется по направлению сверху вниз, то эти капельки начнут быстро застывать, образуя своеобразную преграду. Поэтому вести сварку при вертикальном способе следует снизу вверх. Свариваемые детали при вертикальном положении должны быть надежно зафиксированы.


Изучить:  1. Конструктивные элементы сварного шва.

                  2. Классификация сварочных швов.

                  3. Положение шва в пространстве.


понедельник, 10 января 2022 г.

10.01.2022

                                            группа: 403

 Предмет: Основы технологии сварки и сварочное оборудование.

Тема урока: Сварные соединения: определение, основные виды их достоинства и недостатки, применение, места разрушений. Типы сварных соединений.


Сварные соединения – наиболее распространенный тип неразъемных соединений. Их получают формированием межатомных связей в свариваемых деталях путем местного нагрева в зоне их соединения до жидкого состояния или путем пластического деформирования деталей в зоне стыков с нагревом или без нагрева (сварка взрывом).

Преимущественно сварное соединение образуют путем местного нагрева:

– с расплавлением металла без приложения сипы (сварка электродуговая, газовая, электронно-лучевая),

– без расплавления металла и с приложением силы. Металл деталей соединения в этом случае не расплавляют, а доводят до пластичного состояния. Соединение образуют путем сдавливания деталей (различные виды контактной сварки).

Достоинства сварных соединений.

1.Малая масса. По сравнению с заклепочными соединениями экономия металла составляет 15–20%, т.к. в заклепочных соединениях отверстия под заклепки ослабляют материал и обязательно применение накладок или частичное перекрытие соединяемых деталей. По сравнению с литыми стальными конструкциями экономия по массе составляет до 30%. Сваркой можно получить более совершенную конструкцию (литье не допускает большие перепады размеров) с малыми припусками на механическую обработку.

2.Малая стоимость. Стоимость сварной конструкции из проката примерно в 2 раза ниже стоимости литья и поковок.

3.Экономичность процесса сварки, возможность его автоматизации. Это связано с малой трудоемкостью процесса, сравнительной простотой и дешевизной оборудования: не нужны одновременное плавление большого количества металла, как при литье, и мощные дыропробивательные машины для установки заклепок большого диаметра.

4.Плотность и герметичность соединения.

5.Возможность получения конструкций очень больших размеров (что невозможно, например, при литье): сварной мост через Днепр, антенны радиотелескопов.

Недостатки сварных соединений.

1.Возможность получения скрытых дефектов сварного шва (трещины, непровары, шлаковые включения). Применение автоматической сварки в значительной мере устраняет этот недостаток.

2.Трудность контроля качества сварного шва. Существующие рентгеноскопические и ультразвуковые методы сложны.

3.Коробление деталей из–за неравномерности нагрева в процессе сварки.

4.Невысокая прочность при переменных режимах нагружения. Сварной шов является сильным концентратором напряжений.

Дуговая электрическая сварка — важнейшее российское изобретение. Угольно–дуговая сварка впервые предложена Н. И. Бенардосом в 1882 г. Н. Г. Славянов в 1888 г. предложил сварку металлическим электродом.

Применение.

Сварные соединения широко применяют в строительстве. В машиностроении сварку применяют для получения заготовок деталей из проката в мелкосерийном и единичном производстве.

Сварными выполняют станины, рамы, корпуса редукторов, шкивы, зубчатые колеса, коленчатые валы, корпуса судов, кузова автомобилей, обшивку железнодорожных вагонов, трубопроводы, мосты, антенны радиотелескопов и др.

В массовом производстве применяют штампосварные детали.

Наибольшее распространение получили соединения электродуговой и газовой сваркой. Хорошо свариваются низко– и среднеуглеродистые стали. Высокоуглеродистые стали, чугуны и сплавы цветных металлов свариваются хуже.

Места разрушения сварных соединений

Прочность металла шва, зоны термического влияния и основного металла различна. Поэтому­ сварное соединение следует рассматривать гак неоднородное тело.

■ Разрушения сварных соединений могут про­исходить по основному металлу, в зоне терми­ческого влияния и по металлу шва в зависимо­сти от того, какая зона имеет меньшую проч­ность.

Раньше, когда сварка выполнялась иони­зирующими электродами с тонким меловым покрытием, прочность сварных соединений со­ставляла не более 60% прочности основного металла. Это вызывало необходимость увели­чивать сечение деталей для того, чтобы обеспе­чить нужную прочность сварных соединений. В настоящее время равнопрочность сварных соединений  работающих на статическую на­грузку  с основным металлом, обеспе­чивался при сварке покрытыми электродами и другими сварочными материалами. Прочность сварных соединений зависит от прочности ме­талла шва, ширины перегретого металла в зоне термического влияния, совместной шири­ны металла шва и ширины перегретого метал­ла, характера приложения внешней нагрузки, температуры эксплуатации изделия и других факторов. .


Изучить:  1. Достоинства и недостатки сварных соединений.

                  2. Применение сварных соединений.

                  3. Места разрушений сварных соединений.

 10.01.2022

                                            группа: 403

 Предмет: Основы технологии сварки и сварочное оборудование.

Тема урока: Сварные соединения: определение, основные виды их достоинства и недостатки, применение, места разрушений. Типы сварных соединений.

Что такое сварочное соединение

Сварочное соединение — это неразъемное соединение двух частей, полученное путем плавления кромок. Для усиления и заполнения места стыковки применяется присадочный металл, перемешиваемый с основным. Процесс расплавления ведется:

  покрытым плавящимся электродом (для ММА сварки);

  вольфрамовым электродом (для метода TIG);

  проволокой от горелки (для MIG сварки).

При РДС сварке образуется шлаковая корочка, которую отбивают специальными молотками. Еще она появляется при электросварке с флюсом. В остальных методах швы сразу чистые и доступны для осмотра.

Один кабель от источника тока выступает массой и подключается к изделию, а второй заканчивается держателем или горелкой и находится в руках у сварщика. За счет температуры дуги до 5000 градусов осуществляется плавка металла и выполнение стыков. Сварочные соединения считаются одними из самых быстрых и прочных, поэтому активно используются на строительстве, изготовлении автомобилей, судов и т. д.

Новички ошибочно полагают, что понятия сварной шов и соединение равноценны. На самом деле шов ― это место стыковки двух заготовок расплавленным металлом с последующим охлаждением. Сварное соединение ― это три участка, которые подверглись действию высокой температуры. К ним относят:

1.     Один или несколько швов, которые образуются при плавлении только основного или с добавлением присадочного металла.

2.     Зону сплавления, расположенную между сварным швом и основным металлом деталей. Она не нагревается до температуры плавления, но может насыщаться элементами, которые вводят в сварочную ванну электродами или флюсом. Поэтому по составу отличается от основного металла.

3.     Зону термического воздействия. Это полоса, примыкающая к зоне сплавления, где под действием температуры изменились свойства металла.

Схема сварного соединения: 1 — сварной шов; 2 — зона сплавления; 3 — зона термического влияния; 4 — основной металл

Важно не путать два абсолютно разных понятия — сварочный шов и сварное соединение!

Сварочный шов ― это место стыковки двух заготовок расплавленным металлом с последующим охлаждением.

 Сварное соединение ― это три участка, которые подверглись действию высокой температуры.

Виды сварных соединений

В зависимости от того как расположены заготовки между собой к основным видам сварочных соединений относят:

·        стыковые;

·        угловые;

·        нахлесточные;

·        тавровые;

·        торцевые.

Типы сварных соединений: а) стыковое; б) угловое; в) тавровое; г) нахлесточное; д) торцевое

Стыковые

Самые простые по выполнению швы даже для начинающих сварщиков. Ими соединяют заготовки, примыкающие друг к другу торцами, размещенные в одной плоскости или на ровной поверхности. При сварке деталей с разной толщиной допускается смещение поверхностей. Стыковым способом сваривают конструкции из листового проката, резервуары, трубы. Сравнительно с другими сварными соединениями сокращаются сроки выполнения работы и расход материалов, но нужно тщательно подготавливать кромки.


Угловые

Это сварные соединения двух металлических деталей под любым углом. Если заготовки разной толщины, толстостенную размещают снизу, чтобы на тонкой не появились прожиги и подрезы, сварочную ванну создают за счет плавления металла толстой заготовки. Для повышения прочности соединения швы накладывают с обеих сторон. Внутренний угол сваривают малым током, чтобы снаружи не образовалось закругление.

Угловые сварные соединения удобно выполнять способом «в лодочку». Заготовки прихватывают под нужным углом, затем устанавливают так, как будто это плывущий кораблик. После расплавления металл будет равномерно растекаться по обеим сторонам без образования дефектов.

Угловым способом сваривают каркасы небольших строений, емкости, навесы, кузова грузовиков. Кроме этого устанавливают детали конструкций в труднодоступных местах.

Нахлесточные

Такими сварными швами соединяют параллельно расположенные металлические пластины, которые наложены одна на другую с небольшим перекрытием. Для повышения прочности на разрыв и предотвращения проникновения влаги внутрь сварку выполняют с обеих сторон. Этим способом можно соединять листы толщиной до 12 мм. Для выполнения нахлесточных соединений от сварщика не требуется высокая квалификация, так как нет опасности прожога и не нужно подготавливать кромки. Недостатком считают повышенный расход металла.

Тавровые

Это сварное соединение торца одной детали с боковой поверхностью другой под прямым или небольшим углом. Если толщина заготовки больше 4 мм сварка проводится с обеих сторон с тщательной подготовкой кромок вертикальной пластины. Тавровые соединения применяют преимущественно при сборке несущих конструкций. Поэтому, если есть возможность изменения положения, сварку ответственных узлов лучше выполнять «в лодочку».


Торцевые

При выполнении таких соединений сваривают торцы заготовок, которые плотно примыкают одна к другой или расходятся от места стыка под углом не больше 30⁰. Способ применяют при производстве кожухов, вентиляционных коробов, контейнеров, металлических шкафов и пр. К достоинствам торцевого типа сварочных соединений относят низкую вероятность образования прожогов и внутренних напряжений, вызывающих деформацию. Недостатками считают завышенный расход материала и появление коррозии при проникновении воды между листами через дефекты шва.

Выбор сварного соединения зависит от расположения заготовок относительно друга друга.


Изучить:  1. Что такое сварочное соединение?

                  2. Стыковые, угловые и нахлесточные виды соединений.

                  3. Тавровые и торцевые соединения.


10.01.2022

                                            группа: 411

 Предмет: Устройство, техническое обслуживание и ремонт автомобилей.

Тема урока: Значение герметичности тормозных систем для безопасности движения. 


Проверка герметичности тормозных систем

Для транспортных средств с гидроприводом

Для транспортных средств с гидроприводом данная проверка заключается в осмотре всех основных элементов гидропривода на отсутствие утечек тормозной жидкости. При этом особое внимание необходимо уделять следующим элементам:

·        главному тормозному цилиндру в месте подсоединения к нему бачка для тормозной жидкости

·        количеству жидкости в самом бачке

·        штуцерам соединения трубопроводов тормозной системы

·        штуцерам для удаления воздуха из системы

·        резиновым шлангам, особенно в местах их обжатия

·        рабочим цилиндрам и пространству вокруг них

Подтекание тормозной жидкости в элементах привода не допускается. При этом под подтеканием следует понимать появление жидкости на поверхности деталей герметичных систем привода или питания, воспринимаемое на ощупь. Не допускаются также перегибы трубопроводов тормозного привода, их перетирание, коррозия, грозящая потерей герметичности или разрушением.Уровень жидкости в бачке должен находиться между метками, соответствующими максимальному и минимальному положению. Трещины и повреждения тормозных шлангов, доходящие до слоя армирования, а также их вздутие при повышении давления в тормозном приводе не допускаются.

Для транспортных средств с пневмоприводом

Для транспортных средств с пневмоприводом проверка заключается в осмотре и прослушивании основных элементов пневмопривода на отсутствие утечек сжатого воздуха. Проверка должна проводиться при свободном положении педали управления рабочей тормозной системой и деактивированном стояночном тормозе. Под колеса транспортного средства с обеих сторон необходимо подложить противооткатные упоры. При данной проверке особое внимание уделяется следующим элементам:

·        осушителю

·        клапанам и кранам тормозной системы

·        тормозным камерам и энергоаккумуляторам

·        модуляторам АБС

·        резиновым шлангам по всей длине

Кроме того, надо проверить на утечки прочие элементы конструкции транспортного средства, имеющие пневматический привод: пневморессоры и краны подвески кабины, сиденья и шасси. Следует отметить, что управляющие элементы пневмоподвесок могут регулировать свое положение путем частичного сброса воздуха из кранов регулировки уровня, поэтому в начальный момент после остановки транспортного средства (примерно в течение 0,5.1,0 мин) может прослушиваться утечка сжатого воздуха из таких элементов, которая затем прекращается.

Рис. Основные места контроля тормозных систем с гидроприводом: 1 — дисковый тормозной механизм; 2 — клапаны гидропривода; 3 — главный тормозной цилиндр; 4 — резиновые шланги; 5 — трос привода стояночного тормоза; 6 — барабанный тормозной механизм

Указанную проверку необходимо повторить при приведенной в действие педали управления рабочей тормозной системой.

При обнаружении утечки сжатого воздуха ее интенсивность проверяют в указанном ниже порядке:

1.     С помощью регулятора давления установить давление в питающем контуре пневмосистемы на уровне нижнего предела регулирования. Данный предел соответствует давлению в указанном контуре, при котором вступает в работу компрессор. Чтобы определить это давление, необходимо завести двигатель и довести давление в пневмосистеме до уровня, при котором срабатывает разгрузочное устройство осушителя воздуха или регулятор давления и происходит отключение подачи компрессора. После этого, не останавливая двигатель, кратковременными интенсивными нажатиями на педаль тормоза снизить давление в пневмосистеме до уровня, при котором компрессор снова начнет подавать воздух в систему. Немедленно заглушить двигатель и считать установившееся в питающем контуре давление нижним пределом регулирования регулятора давления. Если при этом возникают трудности с определением «на слух» момента вступления компрессора в работу, можно условно считать нижним пределом регулирования давление, на 0,12.0,15 МПа меньшее, чем давление срабатывания разгрузочных устройств и отключения компрессора.

2.     Зафиксировать начальное значение давления в пневмосистеме и начать отсчет времени по секундомеру.

3.     В течение регламентированного времени не приводить в действие какие-либо органы управления пневмоприводом. Для автомобилей, оснащенных пневмоподвеской шасси или кабины, не допускать колебаний рамы или кабины. По истечении регламентированного времени определить конечное значение давления в пневмосистеме.

4.     Повторно запустить двигатель транспортного средства и довести давление в пневмосистеме до уровня нижнего предела регулирования согласно п. 1.

5.     Полностью выжать педаль тормоза, после чего зафиксировать начальное давление в пневмосистеме и начать отсчет времени по секундомеру.

6.     По истечении регламентированного времени определить конечное значение давления в пневмосистеме.

При контроле технического состояния автопоезда герметичность пневмопривода тягача и прицепа проверяется раздельно при отсоединенных пневматических трубопроводах прицепа. При этом для проверки в состоянии полного приведения в действие органов управления на управляющую магистраль прицепа подается сжатый воздух под давлением 0,65 МПа от внешнего источника, который после полного срабатывания тормозных камер отключается. При этом давление в питающей магистрали прицепа должно соответствовать номинальному.

Нарушение герметичности пневматического тормозного привода не должно вызывать при неработающем двигателе снижения давления воздуха более чем на 0,05 МПа по сравнению с начальным давлением, установленным согласно п. 1, в течение 30 мин при свободном положении органов управления тормозной системой и 15 мин после полного приведения в действие органов управления тормозной системой.

При проверке герметичности пневматического и пневмогидравлического тормозных приводов допускается корректировка установленного нормативного периода определения падения давления воздуха в тормозном приводе и предельно допустимого падения давления воздуха в приводе.

Нормативы предельно допустимого падения давления воздуха в пневматическом и пневмогидравлическом тормозных приводах транспортного средства при измерении давления с погрешностью, меньшей ±5,0 %, допускается корректировать по следующим формулам:

где П — предельно допустимая величина падения давления воздуха в приводе от значения нижнего предела регулирования регулятором давления при неработающем двигателе и обеспечиваемой прибором максимальной погрешности измерения давления не более m %; Пн — нормативная предельно допустимая величина падения давления воздуха в приводе от значения нижнего предела регулирования регулятором давления при неработающем двигателе и нормативной величине максимальной погрешности измерения давления mн = 5 %; Т — минимально допустимый период времени определения величины падения давления воздуха в тормозном приводе при обеспечиваемой прибором точности измерения давления не более m %, с; Тн — нормативная величина периода времени определения падения давления воздуха в тормозном приводе, с.


Изучить:  1. Принцип проверки тормозной системы с гидравлическим приводом.

                  2. Проверка тормозной системы с пневматическим приводом.

                  3. Оборудование применяемое при проверке тормозной системы на герметичность.


27 .01.2022                                              группа: 303  Предмет: Контроль качества сварных соединений. Тема урока:  Наружные д...